Casa / Notizia / Notizie del settore / Macchina per pannelli sandwich in poliuretano: selezione dell'attrezzatura per l'iniezione di schiuma
Macchina per pannelli sandwich in poliuretano: selezione dell'attrezzatura per l'iniezione di schiuma
Notizie del settore-
Camminando su una linea di pannelli sandwich, la pressa o il nastro doppio attirano tutta l'attenzione. Di solito il denaro viene risparmiato o perso altrove: nella testa di miscelazione. Due linee dotate di identico hardware di formatura possono funzionare a tassi di scarto molto diversi semplicemente perché una mantiene stabile il rapporto poliolo/isocianato e posiziona un getto uniforme, mentre l'altra si sposta tra un turno e l'altro.
Questa è la conclusione iniziale, e vale per entrambi i percorsi di produzione: la linea continua a doppio nastro che versa la schiuma su un rivestimento in movimento, e la linea basata su stampo in cui una testa montata su binario o robot inietta una dose dosata in una cavità. Il resto di questa guida analizza ciò che effettivamente include una macchina per pannelli sandwich in poliuretano, dove l'attrezzatura per la schiuma guadagna il suo posto e quali specifiche vale la pena scrivere in un ordine di acquisto.
Cosa include effettivamente una macchina per pannelli sandwich in poliuretano
La frase è usata in modo approssimativo. Alcuni fornitori intendono la linea completa; gli acquirenti spesso intendono solo l'attrezzatura per la schiuma. Un sistema funzionante normalmente ha cinque blocchi:
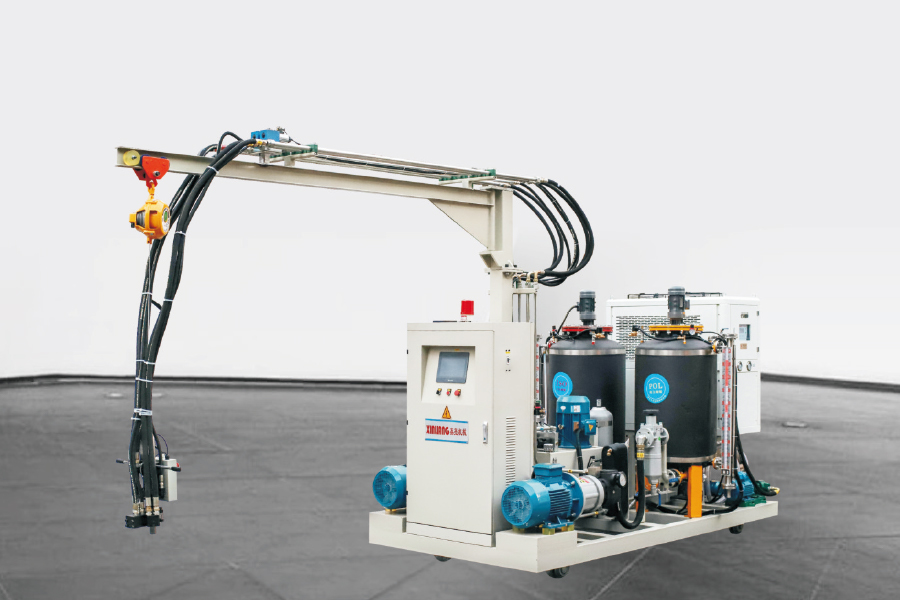
Unità di dosaggio — serbatoi, pompe, scambiatori di calore e flussometri che mantengono stabili il rapporto dei componenti e la temperatura.
Testa di miscelazione ad alta pressione — dove i flussi di poliolo e isocianato si incontrano e reagiscono.
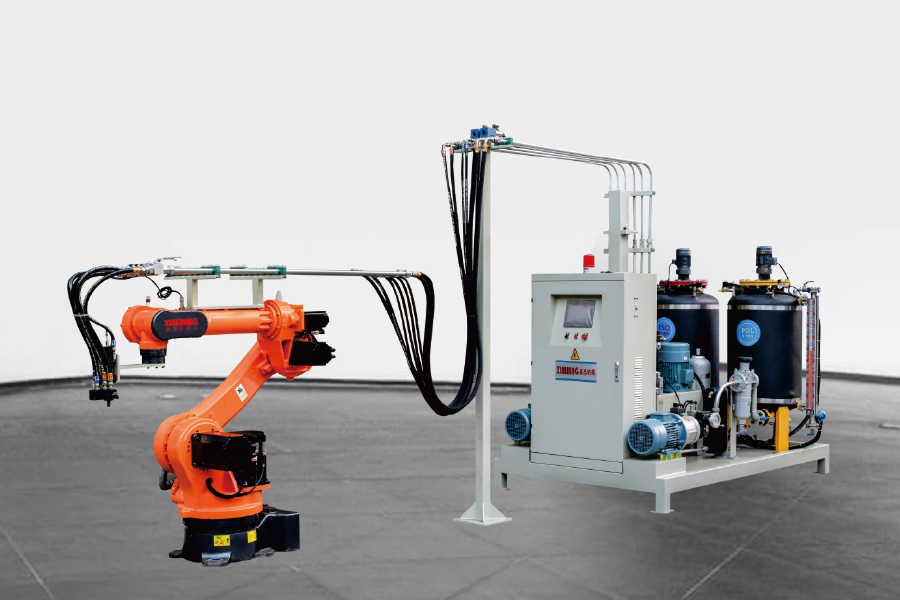
Hardware per il posizionamento della testa — un punto di scorrimento fisso, un binario, un portale XY o un robot a sei assi.
Formatura dell'hardware — un trasportatore a doppio nastro con laminatore e guarnizioni laterali, oppure portastampi, presse e stazioni di sformatura.
Controlli e sicurezza — gestione ricette, rilevazione gas, ventilazione e logica di spegnimento.
Le linee continue e discontinue condividono questo nucleo ma lo caricano diversamente. Nella linea continua la testa è spesso fissa e la cintura scorre sotto di essa; la produzione è misurata in chilogrammi al minuto e la stabilità del rapporto per ore di funzionamento è più importante della precisione a colpo singolo. Su una linea di stampo la testa viaggia e la metrica è di grammi per colpo: un pannello di 1.200 x 2.400 mm con un'anima di 50 mm a 40 kg/m³ necessita di circa sei chilogrammi di schiuma, posizionata uniformemente prima che scada il tempo della crema.
Perché il sistema di iniezione determina la qualità del pannello
Le macchine ad alta pressione fanno collidere i due flussi a 100-200 barra all'interno di una piccola camera di miscelazione e l'energia di quella collisione provvede alla miscelazione. Le macchine a bassa pressione mescolano meccanicamente i componenti a circa 5-20 bar e generalmente si affidano all'aria nucleante per creare la struttura cellulare.
Fig. 1: Finestre di pressione operativa comunemente pubblicate per le due tecnologie di miscelazione.
Secondo gli standard dei pannelli come EN 14509 e i dati pubblicati sulle apparecchiature, i nuclei dei pannelli rigidi in PU sono comunemente specificati tra 30 e 50 kg/m³. Il raggiungimento dell'estremità inferiore di quella fascia senza vuoti dipende da quanto fine e uniforme è la struttura delle celle, poiché le celle grossolane collassano sotto la pressione del laminatore e lasciano variazioni di densità lungo la larghezza del pannello.
Fig. 2: Confronto schematico. Blu: miscelazione ad urto ad alta pressione. Arancione: miscelazione meccanica a bassa pressione. I valori illustrano le caratteristiche generali dell'apparecchiatura, non i dati misurati.
La stessa logica si applica all'adesione: la schiuma miscelata per impatto bagna le pelli del rivestimento in modo più uniforme, riducendo così il rischio di delaminazione durante il taglio o la manipolazione.
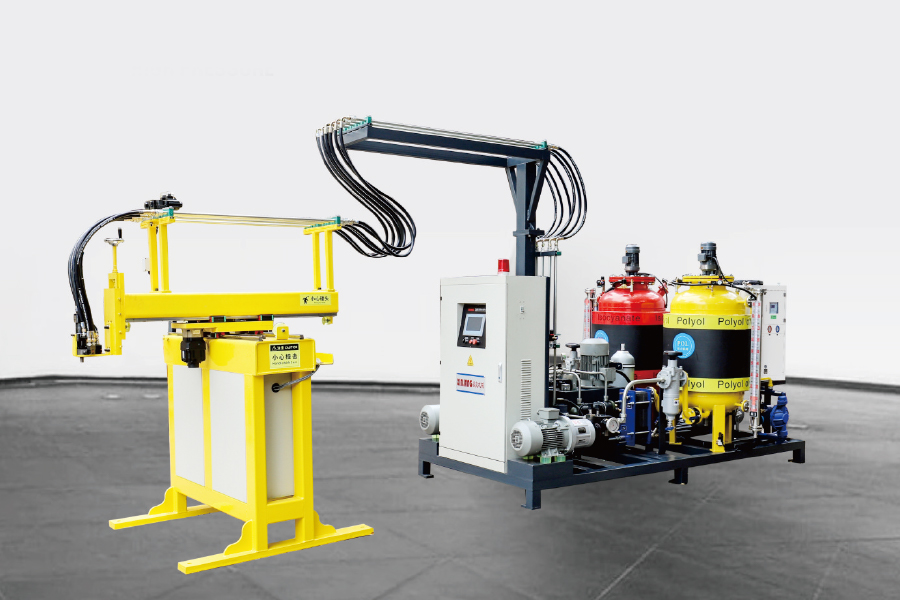
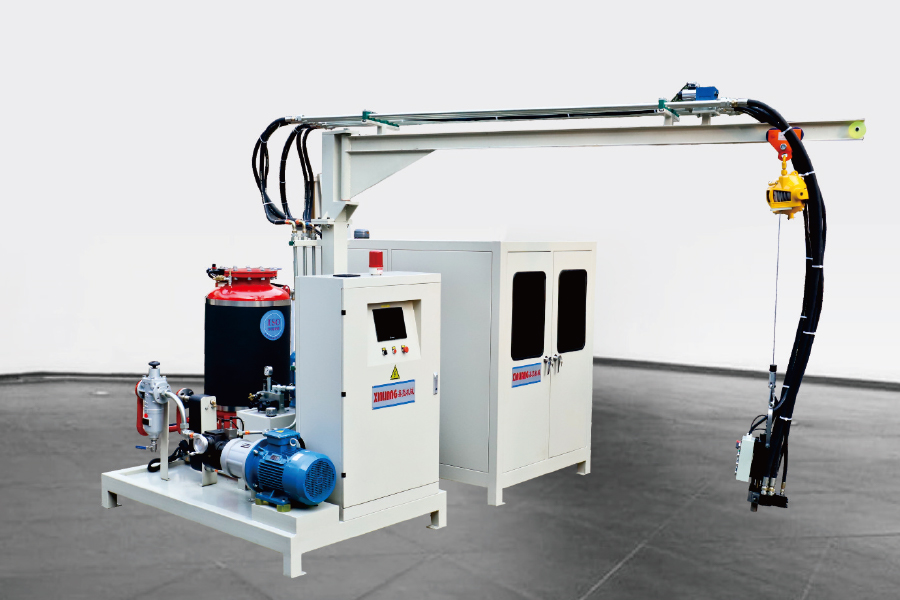
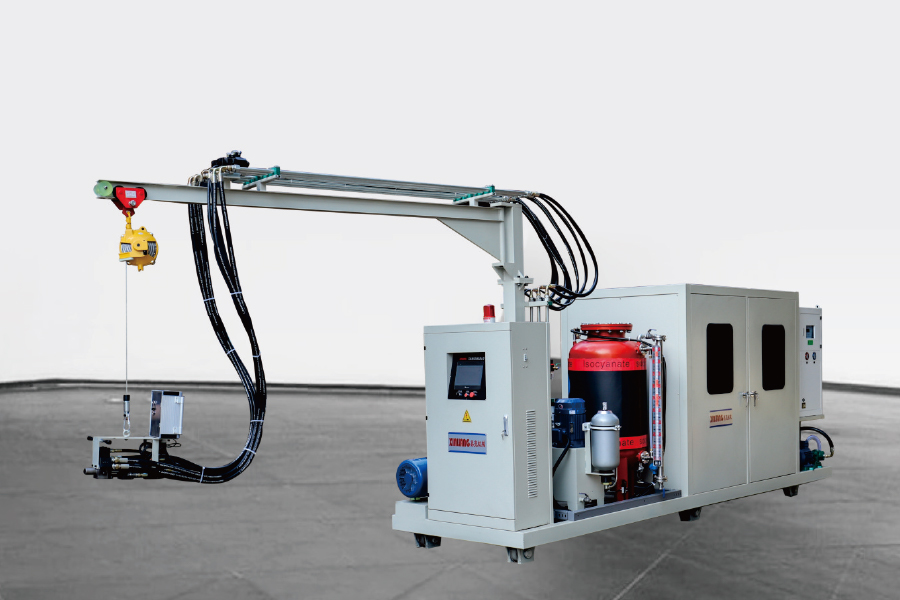
Per la produzione di pannelli tramite stampo, il punto di partenza abituale è una macchina per iniezione di schiuma ad alta pressione bicomponente con binario, portale XY o testa montata su robot. Fissare prima il peso massimo del colpo, la finestra del rapporto e la velocità di traslazione; tutto il resto della linea può essere adattato attorno a questi tre numeri.
Adeguamento della capacità di iniezione alla linea
Il dimensionamento è un esercizio breve una volta fissata la famiglia di pannelli. Moltiplicare il volume del pannello più grande per la densità target per ottenere il peso massimo della stampata, quindi moltiplicare i pannelli all'ora per quella stampata per ottenere la produzione continua in chilogrammi al minuto. Due numeri che gli acquirenti tendono a dimenticare: la finestra di rapporto che le pompe devono mantenere nell'intero intervallo di potenza e la precisione di posizionamento della testa richiesta dalla disposizione dello stampo.
Tabella 1: In che modo la produzione continua e discontinua sposta il carico sull'attrezzatura per la schiuma.
Punto decisionale
Linea continua a doppio nastro
Linea a stampi o caroselli discontinui
Dimensione tipica del lotto
Lunghe tirature, una famiglia di pannelli, volumi elevati
Lotti medio-piccoli, frequenti cambi di prodotto
Cosa deve contenere l'attrezzatura per la schiuma
Produzione in kg/min e stabilità del rapporto durante le ore di funzionamento
Precisione del peso del colpo e ripetibilità del posizionamento della testa
Movimento della testa
Punto di scorrimento fisso o trasversale, nastro mobile sottostante
Robot su binario, a portale XY o a sei assi
Gestione degli agenti espandenti
Pentano o HFO con premix e sistemi di sicurezza su scala più ampia
Stessa chimica, volumi tampone più piccoli
Specificare prima
kg/min alla densità target, intervallo di velocità del nastro, design della tenuta laterale
Intervallo di dimensioni della dose, numero di stampi, tempo di ciclo
Laddove è necessario un terzo flusso – una pasta colorante, un pacchetto catalizzatore o un poliolo separato per formulazioni PIR – una macchina a tre componenti aggiunge un circuito di dosaggio indipendente invece di forzare l’additivo attraverso la linea principale.
La scelta dell'agente espandente rimodella l'attrezzatura più di quanto la maggior parte degli acquirenti si aspetti. Gli HFC sono in fase di graduale eliminazione ai sensi dell’emendamento di Kigali al Protocollo di Montreal e i produttori di pannelli sono passati in gran parte al ciclopentano, alle miscele HFO o ai sistemi assistiti dall’acqua. Il ciclopentano è infiammabile e ha un basso punto di ebollizione, quindi cambia le specifiche della macchina: apparecchiature elettriche antideflagranti, copertura di azoto, ventilazione, rilevamento del gas e un circuito chiuso che non espone mai il liquido all'atmosfera.
L'alternativa all'iniezione diretta del pentano è premiscelarlo prima con il poliolo. Un sistema di premiscelazione mantiene la miscela a temperatura e pressione controllate, il che stabilizza la concentrazione dell'agente espandente che raggiunge la testa di miscelazione, la causa abituale della deriva della densità e dei difetti superficiali sui pannelli soffiati a pentano. Riduce inoltre il pentano libero rilasciato nel punto di scorrimento, il che è importante sia per la sicurezza che per i costi.
Per le linee che utilizzano già pentano, un'unità premiscelata è spesso il modo più economico per ridurre la variazione di densità prima di prendere in considerazione una nuova unità di dosaggio.
Come è disposta una linea di pannelli discontinui
Su una linea a stampo la sequenza è fissa: l'operatore o il robot posiziona il rivestimento inferiore, il trasportatore si sposta sotto la testa di miscelazione, la testa versa la graniglia mentre attraversa la cavità, il rivestimento superiore viene posizionato e lo stampo si chiude, la pressa trattiene mentre la schiuma gelifica e il pannello viene sformato e rifilato. Il tempo del ciclo è stabilito dalla chimica, non dalla macchina, ma è la macchina a decidere se quel ciclo può funzionare al suo minimo teorico.
Fig. 3: Vista isometrica del lato di schiumatura di una linea di pannelli a stampo.
Due dettagli in quel tempo di ciclo di guida del layout. Il primo è la distanza che la testina deve percorrere mentre la schiuma è ancora liquida; una traversata lenta impone una cavità più breve o un tempo di crema più lungo. La seconda è la temperatura dello stampo, per questo motivo le linee di pannelli collegano solitamente il circuito dello stampo allo stesso sistema di controllo dell'unità di dosaggio.
Una breve lista di controllo per l'acquisto
Prima di firmare, metti per iscritto questi sette punti:
Peso massimo dei pallini in grammi e produzione continua in chilogrammi al minuto, entrambi indicati alla densità target.
Gamma di rapporti e ripetibilità su tutta la gamma di uscita, non solo alla massima velocità.
Compatibilità con gli agenti espandenti, inclusa la classificazione antideflagrante se è coinvolto il pentano.
Tipo e posizionamento della testa: getto fisso, binario, portale XY o robot a sei assi, con velocità di traslazione specificata.
Conteggio dello stampo o del trasportatore, corsa di apertura e forza di chiusura con cui la macchina deve sincronizzarsi.
Elenco ricambi e tempi di risposta per camere di miscelazione, guarnizioni, pompe e flussometri.
Test di accettazione: verifica la densità e lo spessore sulla macchina prima della spedizione e registra la distribuzione del peso della stampata.
Come con sede a Ningbo produttore di attrezzature per la schiumatura del poliuretano lavorando su unità di dosaggio, teste di miscelazione e linee di produzione, vediamo lo stesso schema nella maggior parte delle richieste: l'hardware di formatura è specificato in dettaglio, mentre il lato della schiuma viene lasciato all'ultimo minuto. È il modo sbagliato.
Domande frequenti
Q1. Che cos'è una macchina per pannelli sandwich in poliuretano e cosa ne determina il prezzo?
Si tratta di un sistema piuttosto che di una singola unità: unità di dosaggio, testa di miscelazione, posizionamento della testa e hardware di formatura. Il prezzo dipende principalmente dalla produzione continua rispetto a quella basata su stampi, dalla produzione e dal livello di automazione, quindi chiedi un preventivo in base allo spessore del pannello, alla densità e alla produzione oraria.
Q2. Qual è la differenza tra i pannelli sandwich PU e PIR?
Entrambi utilizzano la chimica del poliuretano. La schiuma PIR è formulata con un indice di isocianato più elevato, che migliora il comportamento al fuoco ma rende il controllo del rapporto più critico e spesso beneficia di un terzo flusso di dosaggio per gli additivi.
Q3. Una macchina schiumatrice ad alta pressione può servire sia linee continue che linee di stampi?
L'unità di dosaggio può, la testa di miscelazione solitamente no. Le linee continue necessitano di una produzione elevata e costante con un getto fisso o trasversale, mentre le linee di stampi necessitano di pesi di iniezione precisi e di una testa montata su un binario, un portale o un robot.
Q4. Quale agente espandente viene utilizzato oggi per la schiuma di pannelli in poliuretano?
Gli HFC sono in fase di graduale eliminazione ai sensi dell’emendamento di Kigali, quindi la maggior parte dei produttori è passata al ciclopentano, alle miscele HFO o ai sistemi assistiti dall’acqua. Il ciclopentano è infiammabile, quindi i sistemi di premiscelazione, il cablaggio antideflagrante e la ventilazione diventano parte delle specifiche della macchina.
Q5. Quanto è lungo il tempo ciclo su una linea discontinua di pannelli sandwich?
Crema, gel e tempi di polimerizzazione nella formulazione lo impostano, non la macchina. Il compito della macchina è quello di mantenere costanti il peso della stampata e la temperatura dello stampo in modo che il ciclo non debba essere imbottito per sicurezza.
Q6. Come può una linea di produzione di pannelli sandwich ridurre il tasso di scarto?
La maggior parte degli scarti proviene da variazioni di rapporto, colate irregolari e stampi freddi. Controllare la calibrazione del flussometro, la pressione di miscelazione, l'aria nucleante, la velocità di spostamento della testa e il controllo della temperatura dello stampo prima di incolpare la chimica.