Casa / Notizia / Notizie del settore / Produzione di schiuma di poliuretano: guida alla selezione di processi, apparecchiature e linee
Produzione di schiuma di poliuretano: guida alla selezione di processi, apparecchiature e linee
Notizie del settore-
Un impianto di refrigerazione che decide di portare internamente la schiumatura degli armadi inizia solitamente con la stessa domanda: cosa richiede effettivamente la produzione di schiuma di poliuretano se l'obiettivo è una densità stabile, senza vuoti e un tempo di sformatura inferiore a cinque minuti? Raramente la risposta è stampata sulla scheda tecnica della macchina. Dipende dal rapporto di miscelazione, dalla temperatura dei due componenti e dal modo in cui la pallina viene depositata nella cavità.
La versione breve: La produzione di schiuma di poliuretano è un processo di dosaggio di precisione collegato a una reazione chimica. Controlla il rapporto, l'energia di miscelazione e il modello di iniezione e la schiuma si comporterà in modo prevedibile. Se perdi il controllo di uno qualsiasi di essi, nessuna quantità di pressione sullo stampo salverà la parte.
Le sezioni seguenti seguono il processo dai serbatoi delle materie prime alla stazione di sformatura, spiegano dove divergono i sistemi ad alta e bassa pressione e stabiliscono quale configurazione dell'attrezzatura si adatta a quale scala di produzione.
Inizia con la chimica, quindi dimensiona la macchina
Due flussi liquidi si incontrano sulla testa di miscelazione. Il lato A è una miscela di polioli: poliolo, catalizzatore, tensioattivo, agente espandente e, in molte formulazioni rigide, acqua. Il lato B è un isocianato, molto spesso MDI polimerico per schiuma rigida o una miscela MDI/TDI per gradi flessibili. Tutto a valle della testa di miscelazione esiste per fornire questi due flussi al rapporto, alla temperatura e alla pressione corretti al momento giusto.
Il rapporto merita più attenzione di quella che normalmente viene prestata durante un acquisto. La schiuma rigida viene comunemente utilizzata con un indice compreso tra circa 100 e 110, dove l'indice confronta la carica effettiva di isocianato con il requisito stechiometrico. Una deriva di pochi punti percentuali modifica la struttura cellulare, la resistenza alla compressione e il comportamento di sformatura ed è molto difficile da correggere una volta che la schiuma si è sollevata.
Le quattro fasi attraverso le quali passa ogni ripresa
Tempo di crema: il liquido si appanna e inizia ad espandersi mentre l'agente espandente vaporizza e inizia la reazione.
Tempo di gelificazione: la rete polimerica crea una forza sufficiente per mantenere le bolle di gas in posizione.
Tempo di salita: la schiuma si espande riempiendo la cavità, spinta dall'agente espandente e dall'anidride carbonica derivante dalla reazione acqua-isocianato.
Cura e sforma: la parte acquisisce una forza verde sufficiente per essere rimossa senza distorsioni.
Tali finestre sono impostate dalla formulazione, ma sono riproducibili solo quando la macchina ripete lo stesso peso, rapporto e qualità di miscelazione su ogni ciclo.
La sequenza di produzione, passo dopo passo
Su una linea ben gestita, la produzione di schiuma di poliuretano segue una sequenza fissa, indipendentemente dal fatto che la parte sia un mobile frigorifero o il cuscino di un sedile per auto.
Condizionare le materie prime. Il poliolo e l'isocianato si trovano in serbatoi rivestiti, solitamente mantenuti a una temperatura compresa tra 20 e 25 gradi Celsius, con l'azoto secco che ricopre l'isocianato per tenere lontana l'umidità.
Misurare i due flussi. I sistemi ad alta pressione utilizzano pompe a pistoni assiali o ad ingranaggi e ogni componente viene calibrato in base al peso prima dell'inizio della produzione.
Creare pressione e ricircolare. Entrambi i flussi ritornano ai serbatoi alla massima pressione di esercizio, quindi la testa è pronta per uno scatto istantaneo.
Miscelare per urto. In una testa ad alta pressione i due flussi si scontrano ad alta velocità in una piccola camera e si mescolano in pochi millisecondi.
Iniettare nello stampo o nella cavità. Il peso dell'iniezione, il modello di colata e il tempo di iniezione determinano se la cavità si riempie in modo uniforme o intrappola l'aria.
Lasciare lievitare e gelificare. La temperatura dello stampo e la ventilazione determinano se la schiuma raggiunge gli angoli senza vuoti interni.
Sformare, polimerizzare e ispezionare. Le parti vengono rifilate, pesate e controllate per densità e qualità della superficie.
Il diagramma seguente mostra come questi passaggi si adattano a una tipica installazione di schiumatura ad alta pressione.
Schiuma ad alta pressione e a bassa pressione: dove differisce la linea
La decisione più importante in merito all'apparecchiatura è il principio di miscelazione, poiché determina le routine di manutenzione, l'uso del solvente e la dimensione minima della dose che la linea può gestire in modo affidabile.
Confronto basato sui principi di funzionamento descritti nelle specifiche delle apparecchiature per la schiumatura del poliuretano.
Articolo
Schiuma ad alta pressione
Schiuma a bassa pressione
Metodo di miscelazione
Miscelazione ad urto in una piccola camera
Agitazione meccanica in una camera di miscelazione
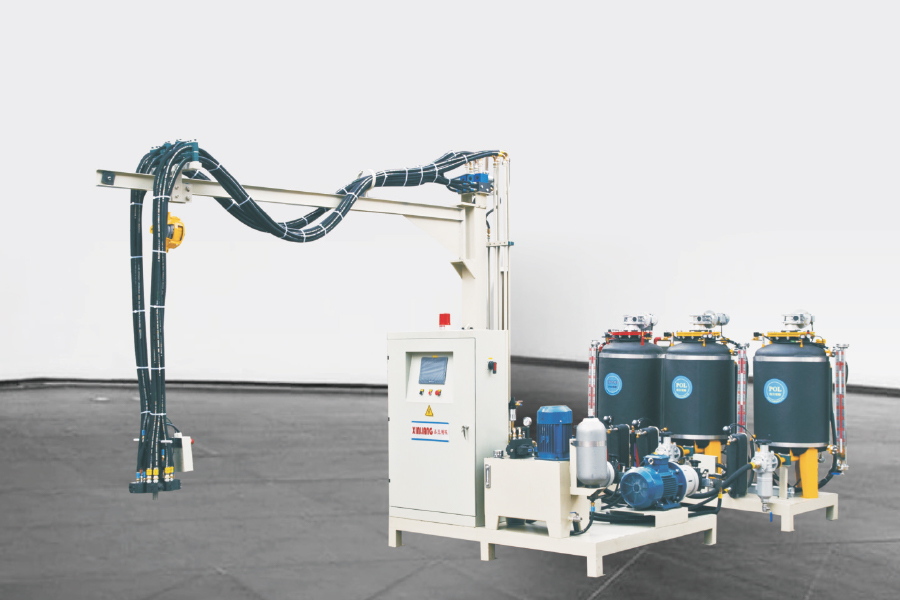
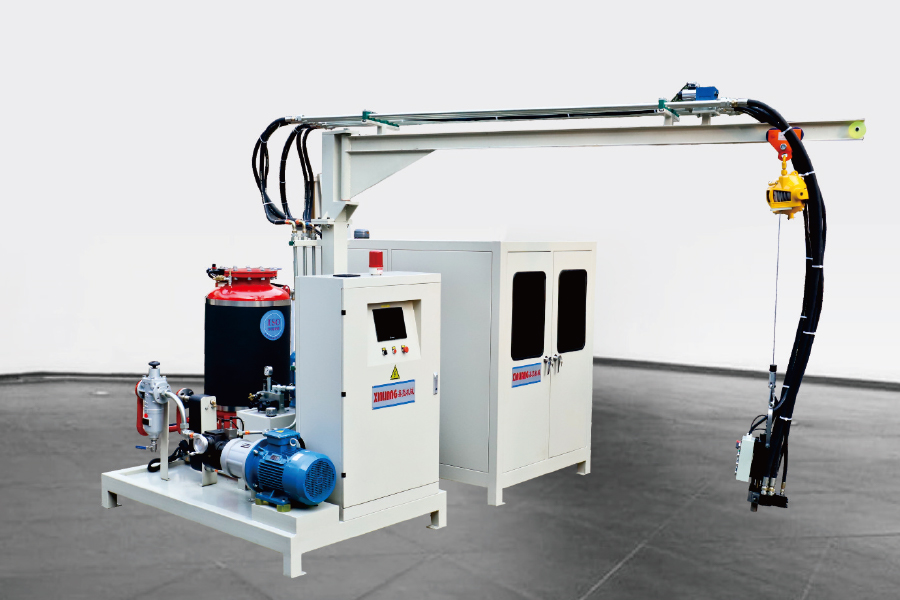
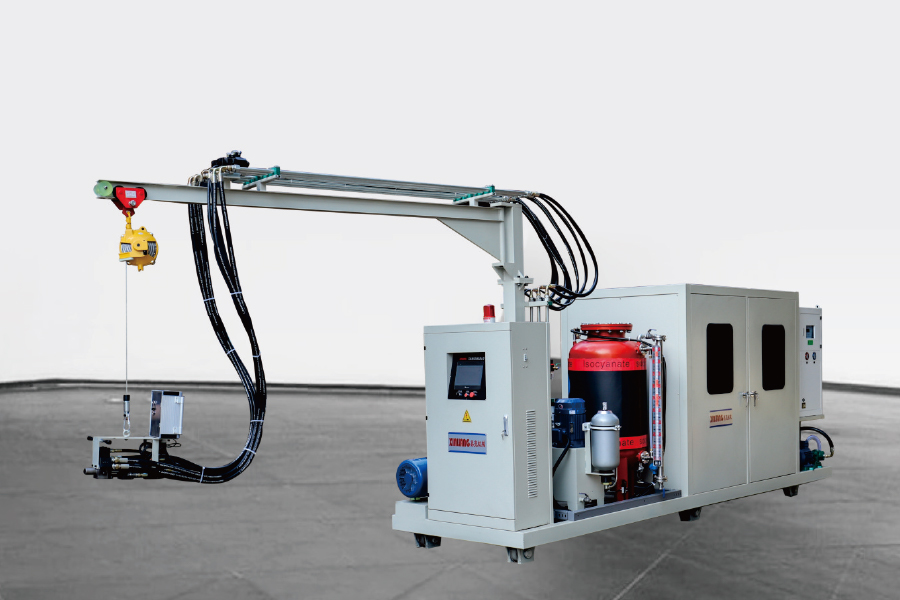
La Core Machine: scelta di un'unità di iniezione schiumogena
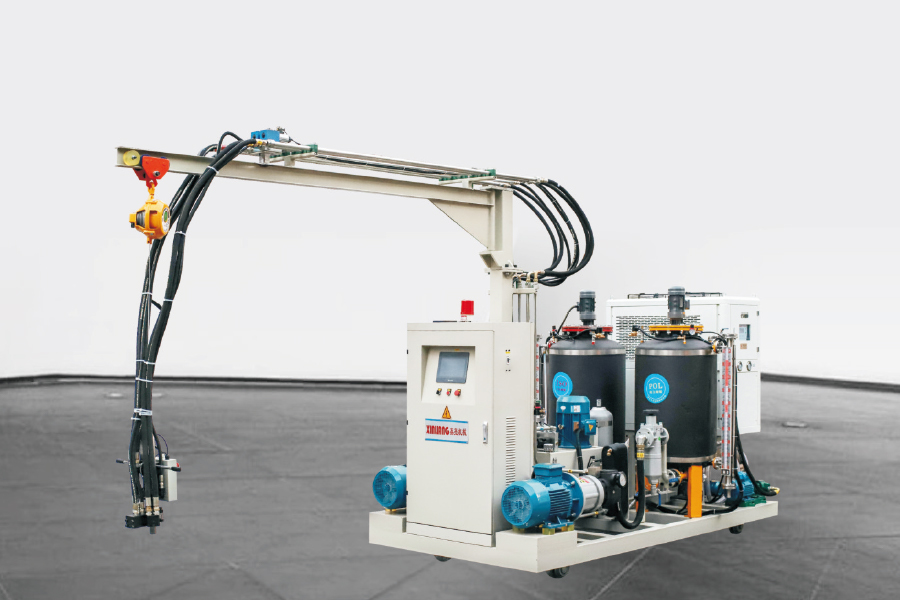
La maggior parte degli impianti inizia con una singola macchina per iniezione ad alta pressione e aggiunge l'automazione in un secondo momento. La prima decisione è bicomponente o tricomponente: un'unità a due componenti dosa poliolo e isocianato, mentre un'unità a tre componenti aggiunge un terzo flusso, tipicamente un agente espandente, un pigmento o un additivo che non può essere pre-miscelato nel poliolo.
Opzioni di automazione e cosa cambiano effettivamente
Testa fissa: la soluzione dal costo più basso, adatta a una singola posizione dello stampo o a un'attrezzatura fissa.
Testa su binario: la testa si sposta lungo la linea dello stampo, quindi una macchina può servire più stazioni in sequenza.
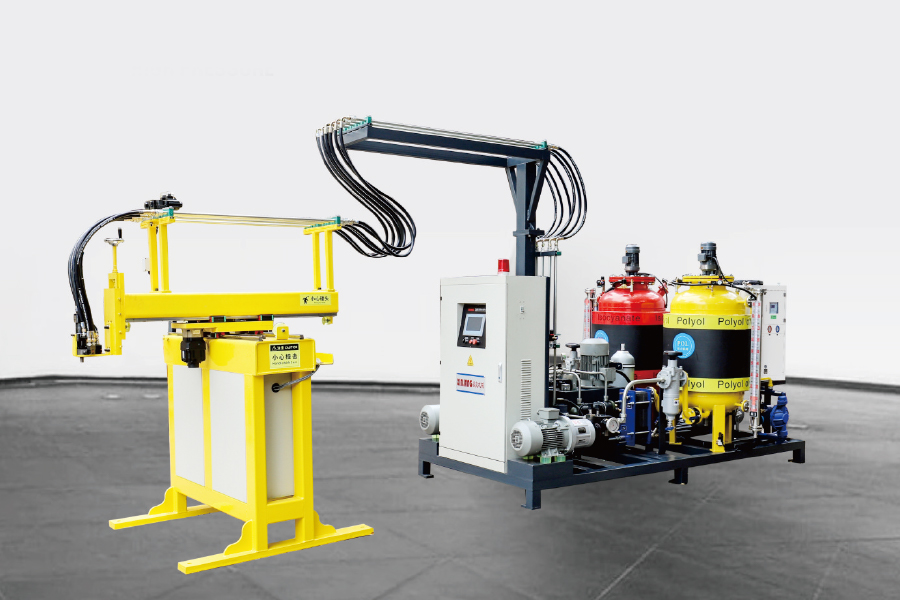
Manipolatore assi XY: un percorso di colata programmato su uno stampo piatto, utile per pannelli e forme di cavità poco profonde.
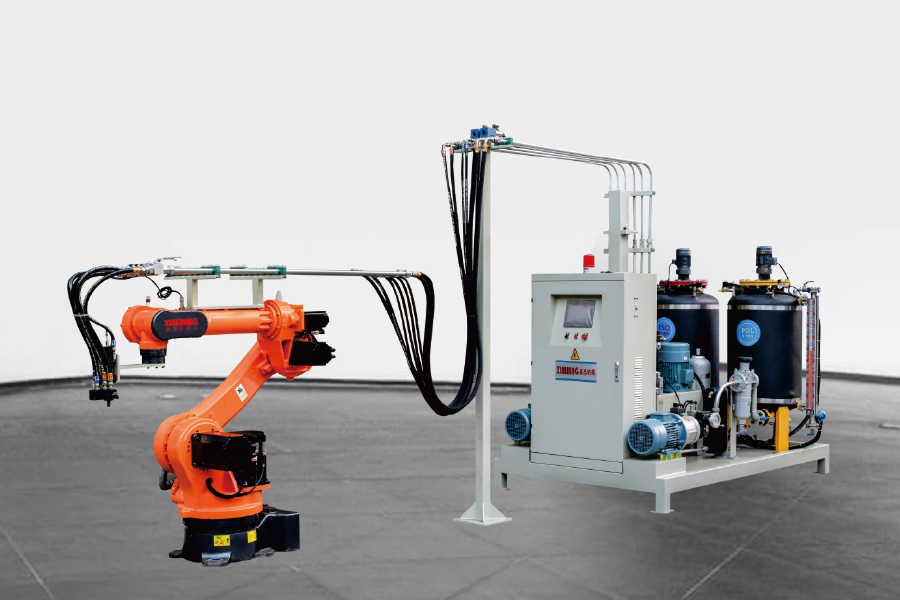
Robot a sei assi: modelli di getto tridimensionali ripetibili, normalmente scelti dove la geometria della parte cambia spesso.
Il recupero dell'investimento di solito deriva dalla ripetibilità piuttosto che dalla velocità pura. Una macchina che trattiene il peso della pallina all'interno di una fascia stretta riduce gli scarti e l'imballaggio eccessivo in modo molto più affidabile di una che funziona semplicemente più velocemente.
Layout linea: quando il volume di output modifica la configurazione
Una sola macchina e uno stampo fisso funzionano bene fino a un certo punto. Una volta che il tempo di sformatura è inferiore al tempo necessario per caricare, chiudere, schiumare, polimerizzare e scaricare uno stampo, quello stampo non può più tenere occupata la macchina. Questo è il divario che i layout delle linee sono progettati per colmare, ed è il motivo per cui attrezzature per la schiumatura del poliuretano la gamma si divide in diverse architetture.
Linee di giradischi: gli stampi vengono indicizzati attraverso le posizioni di carico, schiuma, polimerizzazione e scarico, che si adattano a un tempo di lavoro fisso e a un numero limitato di parti identiche.
Linee di tipo H: i portastampi si muovono lungo due binari paralleli, offrendo un percorso di polimerizzazione più lungo e più stazioni senza un grande ingombro sul pavimento.
Linee anulari: un ciclo continuo per la produzione di grandi volumi in cui la stessa parte viene eseguita per mesi alla volta.
Scegli il tempo di takt e il mix delle parti. Un impianto che utilizza molte parti diverse solitamente guadagna di più da un cambio rapido dello stampo che da un ciclo di polimerizzazione più lungo.
Scelte del ciclopentano e degli agenti espandenti
La selezione dell'agente espandente determina sia le prestazioni di isolamento che le apparecchiature di sicurezza lungo la linea. Il ciclopentano è diventato la scelta comune per gli armadi frigoriferi e i pannelli isolanti rigidi a causa del suo basso potenziale di riscaldamento globale, ma è infiammabile, il che modifica la ventilazione, la classificazione elettrica e le procedure di movimentazione dei materiali in loco.
Un sistema di premiscelazione con ciclopentano miscela l'agente espandente nel poliolo a temperatura e pressione controllate, quindi il poliolo miscelato raggiunge la macchina ad iniezione già trasportato dall'agente espandente. Rispetto all'iniezione separata del ciclopentano liquido nella testa di miscelazione, la premiscelazione fornisce una struttura cellulare più uniforme e mantiene il liquido infiammabile concentrato all'interno di un circuito chiuso.
Per gli impianti che si stanno allontanando dai vecchi sistemi fluorocarburici, il percorso della premiscelazione è spesso il percorso più gestibile, poiché la macchina per iniezione esistente può spesso essere mantenuta con guarnizioni aggiornate e parametri di controllo rivisti.
Variabili di processo che determinano la qualità della schiuma
Una volta installata e calibrata l'apparecchiatura, una manciata di variabili spiegano la maggior parte dei problemi di qualità:
Deriva del rapporto di miscelazione causati da guarnizioni della pompa usurate, variazioni di viscosità o calibrazione errata.
Temperatura del componente che cade al di fuori della finestra di formulazione e sposta la reattività.
Pressione di iniezione che è troppo basso per una miscelazione a urto completo, producendo striature o cellule grossolane.
Versare il modello e il peso del colpo che lasciano sacche d'aria o riempiono eccessivamente la cavità.
Temperatura dello stampo e ventilazione che determinano la qualità della superficie e il tempo di ciclo.
La maggior parte dei difetti, dai vuoti e dalle inquadrature brevi alle variazioni di densità e alle bolle superficiali, risalgono a uno di questi cinque. Lavorarli in ordine è più veloce che regolare i parametri in modo casuale e Difetti comuni della schiuma PU e relative soluzioni è un'utile lista di controllo quando si verifica per la prima volta un guasto.
Domande frequenti sulla produzione di schiuma di poliuretano
Q1. Cos'è la produzione di schiuma di poliuretano?
È il processo di reazione di una miscela di polioli con un isocianato in presenza di un agente espandente, quindi la formazione della schiuma in espansione all'interno di uno stampo o cavità. La reazione richiede pochi secondi, quindi il rapporto, la temperatura e la qualità della miscelazione determinano il risultato finale.
Q2. Qual è la differenza tra le macchine schiumatrici PU ad alta pressione e a bassa pressione?
Le macchine ad alta pressione miscelano per urto a circa 100-200 bar e solitamente si autopuliscono tra un colpo e l'altro. Le macchine a bassa pressione agitano meccanicamente i componenti a circa 5-20 bar e generalmente necessitano di un lavaggio con solvente della camera di miscelazione.
Q3. Come faccio a scegliere tra una singola macchina schiumatrice e una linea di produzione?
Confrontare il tempo di sformatura con il tempo necessario per caricare e scaricare uno stampo. Se uno stampo non può tenere occupata la macchina, la risposta abituale è una tavola rotante, di tipo H o anulare; altrimenti è sufficiente una sola macchina o un carro cingolato.
Q4. Quale agente espandente viene utilizzato per l'isolamento in schiuma PU rigida?
Il ciclopentano è la scelta principale per gli armadi frigoriferi e i pannelli rigidi a causa del suo basso potenziale di riscaldamento globale. I gradi HFO e HFC rimangono in uso laddove l'applicazione richiede un sistema non infiammabile.
Q5. È necessario un sistema di premiscelazione con ciclopentano?
Per la maggior parte delle linee di ciclopentano, sì. Il sistema di premiscelazione miscela l'agente espandente nel poliolo in condizioni controllate, migliorando l'uniformità delle cellule, riducendo le perdite di appassimento e mantenendo il liquido infiammabile all'interno di un circuito chiuso.
Q6. Come può un produttore ridurre gli sprechi di materiale nella produzione di schiuma PU?
Calibrare entrambe le pompe in base al peso ad ogni turno, mantenere costante la temperatura dei componenti, abbinare lo schema di colata alla cavità ed evitare di riempire eccessivamente lo stampo. La maggior parte degli scarti nella produzione di schiuma di poliuretano deriva dalla deriva del rapporto e dai pesi dei pallini incoerenti.