Casa / Notizia / Notizie del settore / Linea di produzione di pannelli sandwich: attrezzature, layout e guida alla scelta
Linea di produzione di pannelli sandwich: attrezzature, layout e guida alla scelta
Notizie del settore-
Immaginate uno stabilimento di pannelli per celle frigorifere che propone un ordine di pannelli per congelatori da 9 m su una linea acquistata per porte di garage: due stazioni di stampo, un'unità di schiumatura a bassa pressione e un coperchio manuale. Il tempo di riempimento si allunga, la densità del nucleo aumenta alla fine dell'iniezione e il pannello si piega leggermente dopo la sformatura. Niente è rotto. La linea semplicemente non è mai stata progettata per quel pannello.
La conclusione arriva prima: su una linea di produzione di pannelli sandwich, il layout decide quali ordini puoi accettare e l'unità di dosaggio decide quanto ripetibilmente puoi trattenerli. La gamma di spessori, la chimica del nucleo e l'agente espandente sono perfezionamenti in aggiunta a quella sequenza, non sostitutivi.
Quello che segue copre le quattro decisioni che hanno il peso maggiore: layout continuo o discontinuo, composizione del pannello e chimica del nucleo, specifiche della macchina schiumogena e percorso dell'agente espandente. Quando viene visualizzata una cifra, si tratta di un valore di settore pubblicato o di un calcolo che è possibile ripetere in un foglio di calcolo.
Continuo o discontinuo: la decisione sul layout viene prima di tutto
Entrambi i tipi di linea realizzano lo stesso prodotto. La differenza sta nel modo in cui viene introdotta la schiuma e per quanto tempo viene trattenuta. Una linea continua a doppio nastro dosa la schiuma sul rivestimento inferiore in movimento, vi appoggia sopra il rivestimento superiore e mantiene la schiuma in aumento fino allo spessore sotto la pressione del nastro finché non si indurisce. Una linea discontinua a più stazioni riempie uno stampo chiuso con una dose dosata e lo mantiene sotto una pressa per la polimerizzazione.
Questa differenza si ripercuote sulla produttività, sul mix di prodotti, sul tasso di scarto e sul capitale. La tabella seguente è la versione che vale la pena incollare in una riunione con il fornitore.
Confronto indicativo tra linee di pannelli continui e discontinui; confermare velocità, lunghezze dei pannelli e tempi di cambio formato rispetto alle specifiche di ciascun fornitore.
Punto decisionale
Linea continua a doppio nastro
Linea discontinua multistazione
Introduzione della schiuma
Versato sul fondo mobile rivolto; rivestimento superiore applicato prima della cintura
Pallini dosati iniettati in uno stampo chiuso
Uscita
Impostato in base alla velocità del nastro, generalmente da 3 a 15 m/min
Impostato in base al numero di stampi e al tempo di polimerizzazione
Lunghezza del pannello
Tagliato a misura, comunemente fino a 13,5 m
Limitato dalla lunghezza dello stampo
Cambiamento di spessore
Lento e il passaggio genera scarti
Cambio distanziatori o stampi, veloce
Miscela di prodotti
Lunghe tirature di uno o due tipi di pannelli
Ordini misti, porte, celle frigorifere, tirature brevi
Capitale e superficie
Il più alto
Da moderato a basso
La migliore vestibilità
Pannelli delle pareti e del tetto del volume
Produzione personalizzata e mista
Leggi prima l'ultima riga. Quando uno o due tipi di pannelli in uno spessore dominano il portafoglio ordini, una linea continua guadagna il suo capitale. Quando il rivestimento, il nucleo o lo spessore cambiano più volte al mese, una linea discontinua di solito vince in termini di costo totale anche se sulla carta sembra più lenta.
Dalla bobina all'impilatore: le fasi che determinano la qualità del pannello
Elimina la linea e ci sono sei fasi. I reclami del pannello sono quasi sempre riconducibili a uno di essi, e raramente a quello a cui l'operatore incolpa per primo.
Di fronte all'alimentazione e al preriscaldamento. I rivestimenti in acciaio da 0,4 a 0,6 mm vengono avvolti, livellati e riscaldati, comunemente a circa 35-45 C, in modo che la schiuma si appoggi su una superficie calda anziché su una fredda.
Sigillatura dei bordi e dighe laterali. I bordi vengono chiusi prima dell'arrivo della schiuma. I vuoti finali sono solitamente un difetto di sigillatura, non un difetto chimico.
Dosaggio e iniezione. I componenti vengono dosati, condizionati a temperatura, miscelati ad alta pressione nella testa di miscelazione e iniettati. La dimensione dell'iniezione, il rapporto e il modello di colata determinano se la cavità si riempie in modo uniforme.
Alzarsi e curare con moderazione. Il nastro, o il coperchio della pressa, trattiene la schiuma in espansione allo spessore desiderato finché non può sostenere il carico.
Taglio e rifilatura. Una sega volante taglia a misura su linee continue; entrambi i tipi di linea quindi ritagliano alla larghezza finale.
Raffreddamento e impilamento. I pannelli sono impilati piatti per la polimerizzazione post-stampa. L'impilamento troppo precoce è una causa comune di deriva dimensionale.
Come è costruito il pannello
Due rivestimenti, un nucleo e un profilo perimetrale che deve sopravvivere alla movimentazione e all'assemblaggio in cantiere. La vista esplosa qui sotto mostra gli strati che una stazione di schiumatura deve effettivamente riempire.
Figura 1: Vista isometrica esplosa di un pannello sandwich con rivestimento metallico. I rivestimenti sono tipicamente in acciaio o alluminio da 0,4 a 0,6 mm.
Chimica del nucleo e spessore: da dove provengono i numeri termici
La schiuma rigida PIR è comunemente dichiarata intorno a 0,021-0,023 W/mK e PUR tra 0,022 e 0,026 W/mK, entrambi ben al di sotto dell'XPS tra 0,029 e 0,035, dell'EPS tra 0,031 e 0,038 e della lana minerale tra 0,035 e 0,045. La diffusione all'interno di una famiglia conta tanto quanto il divario tra le famiglie: la stessa formulazione PUR può spostarsi di circa il 10% a seconda dell'agente espandente, della struttura cellulare e della densità.
Conduttività termica dei nuclei dei pannelli comuni (W/mK, valori tipici dichiarati)
Figura 2: Le barre inferiori significano un migliore isolamento per millimetro. I valori sono tipiche dichiarazioni pubblicate; fa fede la Dichiarazione di Prestazione di ciascun fornitore.
Lo spessore poi fa il resto del lavoro, ma non in modo lineare in un edificio finito. Il grafico seguente utilizza la conduzione pura a lambda = 0,024 W/mK.
Valore U rispetto allo spessore del pannello (lambda = 0,024 W/mK, solo conduzione)
Figura 3: Passando da 40 mm a 100 mm si riduce la perdita di calore calcolata di circa il 60%; passando da 100 mm a 200 mm lo si riduce di un ulteriore 50%. I pannelli reali hanno prestazioni peggiori perché i valori dichiarati EN 14509 includono correzioni per l'invecchiamento e i ponti termici, e giunti e fissaggi aggiungono perdite in loco.
L'unità di misurazione: la precisione del tiro batte la potenza nominale
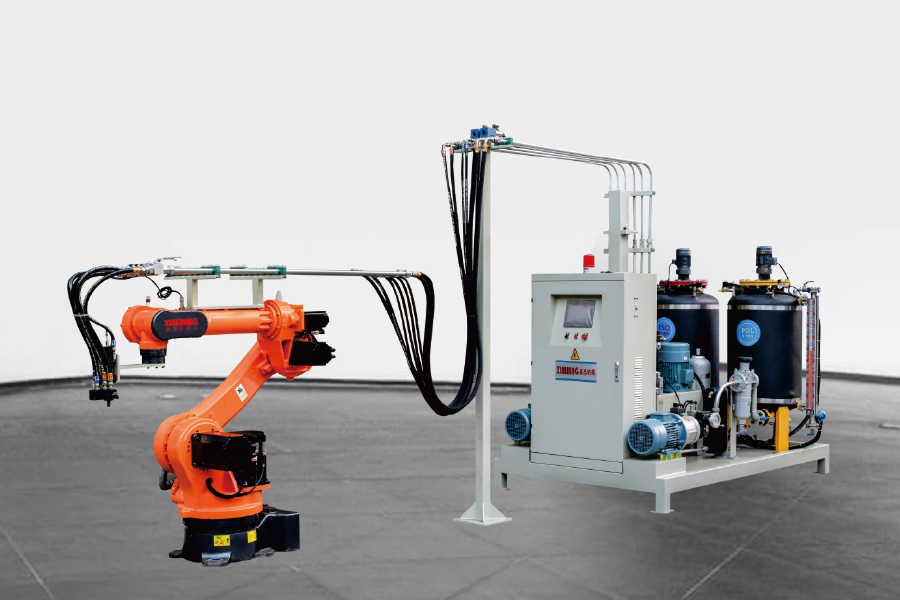
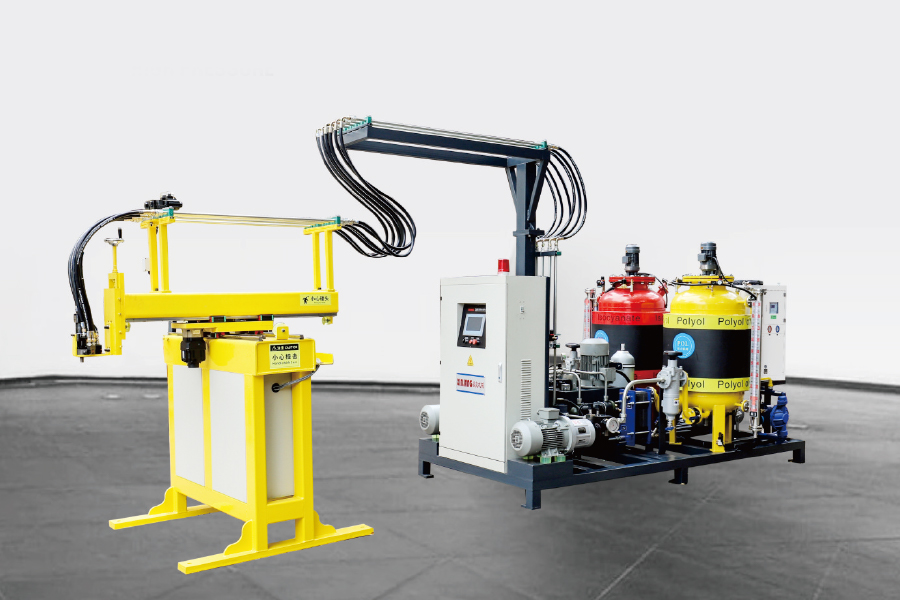
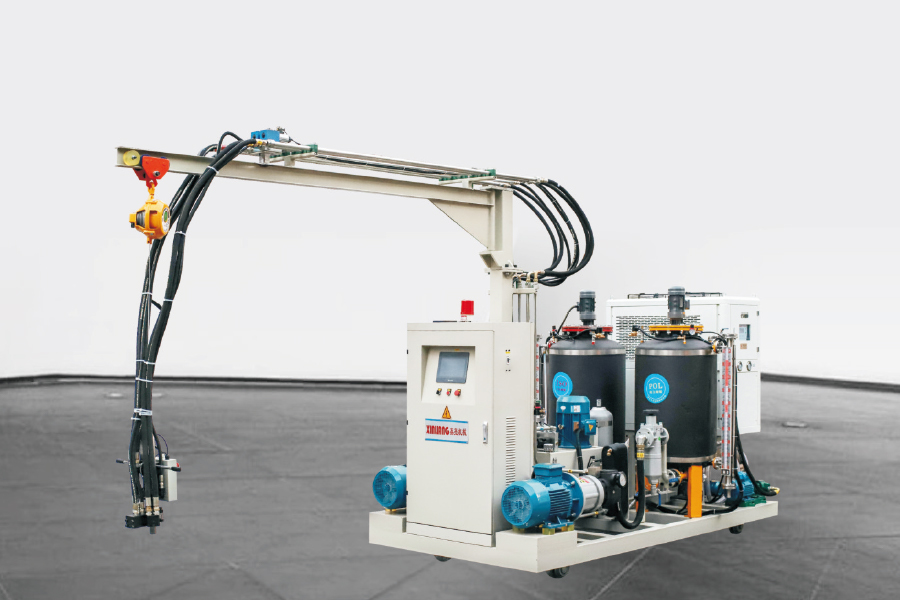
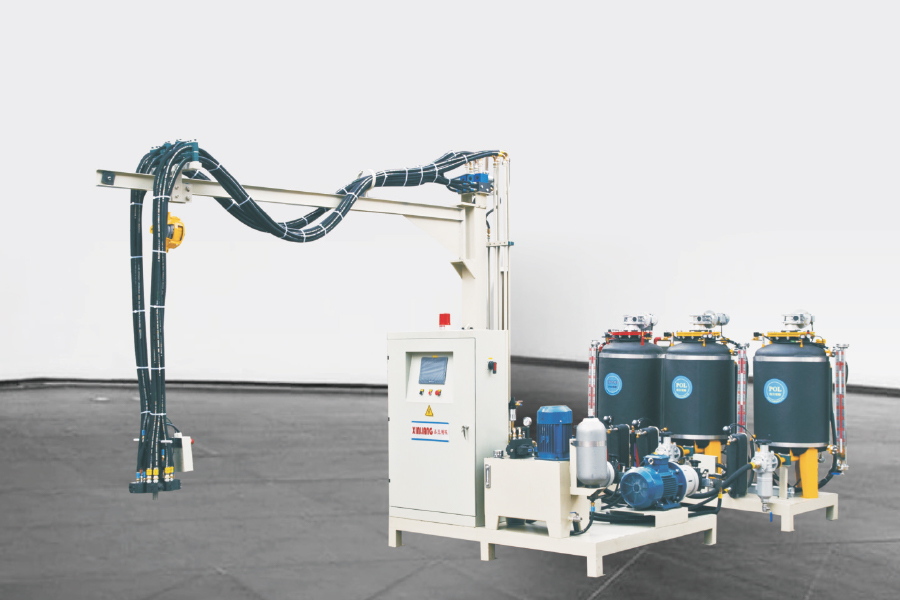
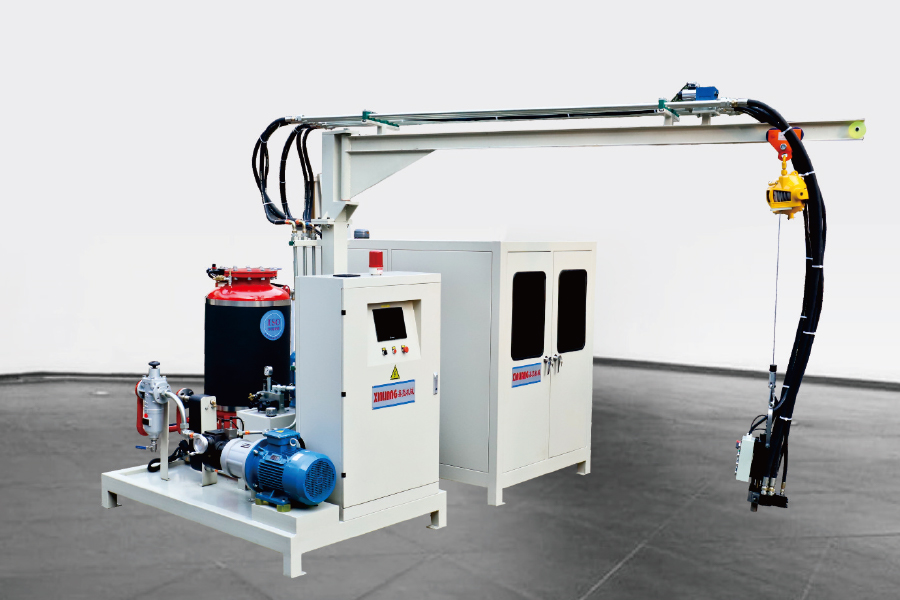
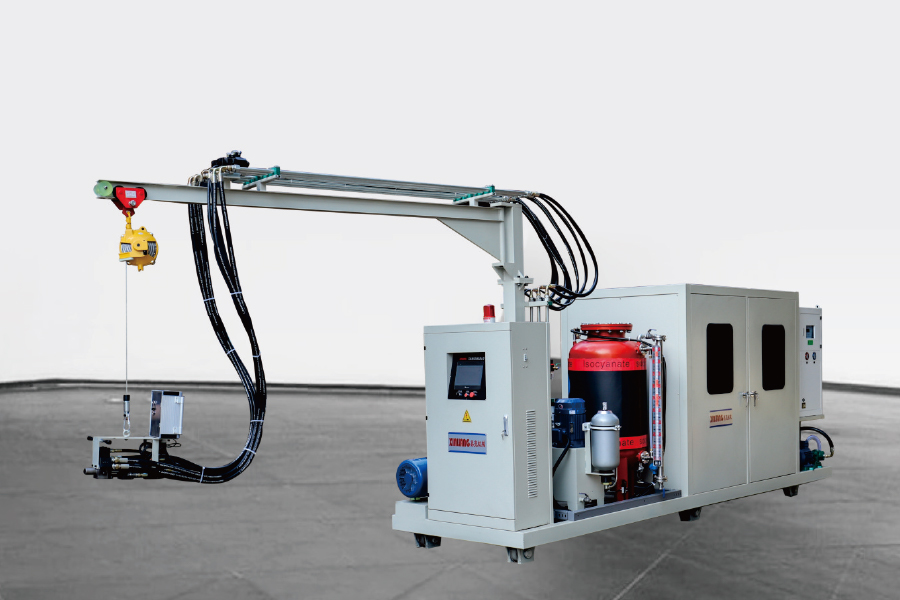
Le teste ad alta pressione miscelano per urto, con pressioni di iniezione tipicamente comprese tra 100 e 200 bar, contro circa 5-30 bar per l'agitazione a bassa pressione. La differenza pratica su una linea di pannelli è la struttura della cella e la ripetibilità del getto: una testa ad alta pressione riempie una cavità lunga e sottile con una minore variazione di densità da un'estremità all'altra.
I fornitori comunemente indicano una precisione del rapporto di circa l'1% e una ripetibilità dei colpi compresa tra 1 e 1,5%. Richiedi il coefficiente di variazione su 20 scatti consecutivi sulla tua formulazione, non la cifra principale sulla scheda tecnica. Il controllo della temperatura dei componenti è altrettanto importante, poiché la maggior parte delle formulazioni dei pannelli funziona meglio quando entrambi i componenti vengono mantenuti a circa 20-25 C entro circa 2 C.
Il sovraimballaggio è il costo più basso su questo tipo di linea. Riempire dal 5 al 10% al di sopra della densità minima teorica è comune su una macchina non messa a punto ed è il costo più rapido da attaccare perché appare in ogni pannello. Le macchine a tre componenti aggiungono un terzo flusso per additivi come ritardanti di fiamma, pigmenti o agenti nucleanti senza pre-miscelarli nel poliolo, cosa che vale la pena considerare se le formulazioni PIR cambiano spesso.
Gamma di pesi dei pallini adattata alla cavità del pannello più grande, con un valore di ripetibilità dichiarato.
Gamma di rapporti sufficientemente ampia per le vostre formulazioni; la maggior parte dei pannelli ha un rapporto tra poliolo e isocianato compreso tra 1:1 e circa 1:1,6.
Portata in kg/min che corrisponde alla velocità massima del nastro o al ciclo più breve che si intende eseguire.
Mescolare il conteggio delle teste e la disposizione delle traverse, in modo che una testa non diventi il collo di bottiglia.
Memorizzazione della ricetta nel PLC, quindi una modifica dello spessore è un'impostazione memorizzata anziché un ripristino manuale.
Layout di linea per stampi per pannelli: anulare, tipo H e tavola rotante
Innanzitutto i calcoli relativi al ciclo: la produttività è pari al numero di stazioni di stampo diviso per il tempo di ciclo. Aggiungere stazioni è quasi sempre più economico, più sicuro e più veloce che ridurre i tempi di polimerizzazione attraverso la chimica.
Linea anulare (anello). Gli stampi viaggiano in un circuito chiuso, con stazioni di schiumatura all'interno dell'anello e operatori all'esterno. Lo spazio per stazione è efficiente e le lunghe tirature di un tipo di pannello scorrono bene.
Linea di tipo H. Due file di stampi condividono un corridoio centrale e una testa di iniezione mobile. I cambi utensile e le tirature brevi sono più facili da programmare rispetto a un anello chiuso.
Linea di giradischi. Stazioni radiali su tavola rotante. Compatto e veloce da mettere in servizio, si adatta perfettamente a pannelli, porte e lotti più piccoli.
Qualunque sia il layout scelto, lo stampo fa parte del sistema qualità. L'uniformità della temperatura dello stampo in una cavità di 9 m, la rigidità del coperchio e la disciplina dell'agente distaccante influiscono sulla curvatura e sulla finitura superficiale più di quanto la maggior parte degli acquirenti si aspetta in fase di preventivo.
Agenti espandenti, sicurezza del pentano e comportamento al fuoco
Il ciclopentano ha un potenziale di riduzione dell’ozono pari a zero e un potenziale di riscaldamento globale molto inferiore agli HFC che sostituisce. I dati pubblicati su un periodo di 100 anni collocano l’HFC-141b a circa 700 e l’HFC-245fa a circa 1.000, mentre gli idrocarburi si collocano nella fascia bassa delle decine. Ai sensi del nuovo regolamento UE sui gas fluorurati (UE) 2024/573, il percorso degli HFC viene ulteriormente ridotto, motivo per cui i sistemi a idrocarburi continuano a guadagnare quota nella schiuma per pannelli.
Il pentano è infiammabile e questo cambia l'impianto, non solo la macchina. Sono previsti impianti elettrici a prova di esplosione nella zona di formazione della schiuma, ventilazione meccanica, rilevamento di gas, messa a terra e collegamento equipotenziale e nessuna fonte di accensione in prossimità della testa di miscelazione. Un sistema di premiscelazione mantiene stabile la concentrazione e la temperatura del pentano prima del dosaggio, rendendo lo sparo ripetibile dal primo all'ultimo pannello di un turno.
Le prestazioni del fuoco sono una conversazione separata dalle prestazioni termiche. I pannelli sono classificati secondo EN 13501-1; molti sistemi PIR sono testati su B-s1,d0, i sistemi PUR comunemente raggiungono B-s2,d0 o B-s3,d0 e i nuclei in lana minerale raggiungono A2-s1,d0. La classificazione è specifica del sistema e dello spessore, quindi leggi sempre la Dichiarazione di prestazione per l'esatto accumulo che stai vendendo e non dare mai per scontato che la sola chimica di base garantisca una classe.
Difetti da tenere d'occhio e cosa controllare prima dell'approvazione
Sei difetti rappresentano la maggior parte dei reclami del panel e ciascuno ha un breve elenco di primi controlli.
Metti fine ai vuoti e agli angoli non riempiti. Controllare la sigillatura dei bordi e il modello di colata prima di toccare la formulazione.
Gradiente di densità lungo il pannello. Solitamente dimensione del getto, posizione di iniezione o temperatura dello stampo.
Delaminazione e incurvamento. Temperatura esposta, agente distaccante, sformatura troppo anticipata o sovraimballaggio.
Linee di ritiro e segni di avvallamento. Discrepanza del tempo di gelificazione tra i due componenti.
Variazione di spessore. Controllo del nastro o del distanziatore e rigidità del coperchio su linee discontinue.
Lettura superficiale. Quasi sempre sovraimballaggio su un rivestimento sottile.
Per un test di accettazione in fabbrica, richiedere per iscritto quanto segue:
Coefficiente di variazione del peso della dose su 20 dosi consecutive della tua formulazione.
Densità del nucleo misurata in tre posizioni su un pannello a tutta lunghezza, non solo nel punto di iniezione.
Tolleranze di lunghezza, larghezza e spessore controllate rispetto alla tabella delle tolleranze EN 14509.
Rimuovere l'adesione tra la schiuma e il rivestimento su un campione tagliato da entrambe le estremità del pannello.
Ripetibilità di un cambio di spessore, compreso il numero di pannelli scartati durante il cambio.
Domande frequenti sulle linee di produzione di pannelli sandwich
Q1. Cos'è una linea di produzione di pannelli sandwich?
È il set di attrezzature che trasforma due rivestimenti metallici e un'anima in schiuma in un pannello isolante: alimentazione del rivestimento, sigillatura dei bordi, una macchina per schiumatura o iniezione, una sezione di polimerizzazione come un doppio nastro o una pressa, quindi taglio, rifilatura e impilamento.
Q2. Quanti pannelli può produrre una linea per turno?
Sulle linee discontinue, la produttività è pari alle stazioni di stampaggio divise per il tempo di ciclo, quindi una linea di 20 stazioni con un ciclo di 10 minuti produce circa 120 pannelli all'ora alla velocità teorica. La produzione reale è inferiore dopo i cambiamenti e gli scarti; calcola sempre dalla dimensione del tuo pannello.
Q3. Nucleo in PUR o PIR per un pannello sandwich?
Il PUR è generalmente più economico e soddisfa i requisiti standard delle celle frigorifere e delle pareti. Il PIR viene scelto quando sono importanti le prestazioni al fuoco o una temperatura di servizio più elevata ed è comunemente testato con una classe EN 13501-1 migliore rispetto al PUR, ma a un costo di formulazione più elevato.
Q4. Una linea per pannelli sandwich può utilizzare ciclopentano anziché HFC?
Sì, e molte nuove linee lo fanno. Richiede un'area di schiumatura a prova di esplosione, ventilazione, rilevamento del gas e un sistema di premiscelazione o dosaggio, quindi i costi di retrofit sono reali. Il vantaggio è la stabilità normativa e un GWP molto inferiore all’HFC-141b o all’HFC-245fa.
Q5. Quale densità di schiuma dovrebbe avere il nucleo di un pannello sandwich?
La maggior parte dei nuclei dei pannelli PUR e PIR con rivestimento metallico sono specificati nella regione da 38 a 45 kg/m3. Al di sotto di questo, le proprietà meccaniche e la stabilità dimensionale diminuiscono; ben al di sopra di esso, stai pagando per materiale che aggiunge poco valore isolante.
Q6. Linea continua a doppio nastro o discontinua per pannelli frigoriferi?
Le celle frigorifere si adattano bene alle linee discontinue perché le lunghezze e gli spessori richiesti variano ampiamente e i volumi degli ordini sono moderati. Le linee continue a doppia cintura hanno senso quando uno o due tipi di panel dominano il portafoglio ordini e i volumi giustificano il capitale.
Prima di firmare qualsiasi cosa, richiedi due documenti: un record di ripetibilità del peso di una macchina già in funzione e un test di accettazione in fabbrica sulla tua stessa formulazione allo spessore previsto. Questi due documenti dicono di più su una linea di produzione di pannelli sandwich di qualsiasi brochure.
Se stai ancora mappando la sequenza del processo, il nostro guida all'acquisto delle apparecchiature per la produzione di schiuma PU esamina l'ordine delle attrezzature e le domande da porre in ogni fase. Macchinari Ningbo Xinliang fornisce l'unità di dosaggio, il layout della linea e il sistema dell'agente schiumogeno come un unico pacchetto, dimensionato in base alla gamma di pannelli e al target di rendimento.